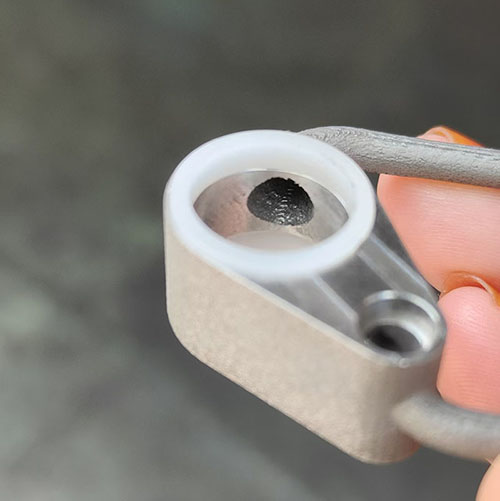
3D打印件内壁抛光|磨粒流流体抛光去除内孔毛刺
暂无图片。
抛光前:3D打印成型工件内壁粗糙,残留打印粉末、支撑痕迹,内壁凹凸不平,内孔流道毛刺多,粗糙度差,无法满足流体、换热类零件使用要求,常规打磨工具难以伸入内腔加工。
抛光方案:
使用科仰磨粒流抛光设备,选用适配磨料,针对3D打印异形内腔、复杂流道做流体抛光,磨料在压力作用下往复流过工件内壁。
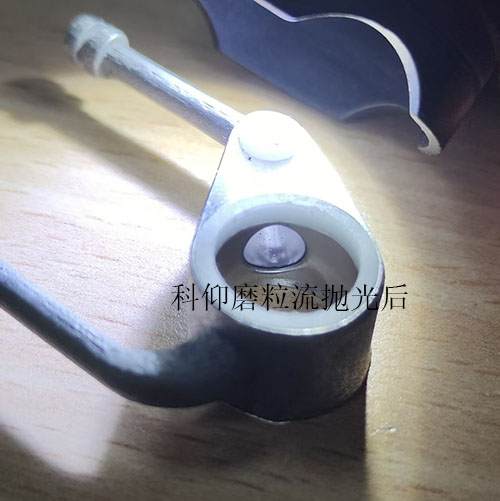
抛光后效果:
工件内壁毛刺、粉末残留、支撑痕迹全部去除,内壁粗糙度大幅降低,内壁光滑均匀,流道通畅,一致性好,解决3D打印内腔难抛光的痛点,可批量稳定加工。
抛光后:
3D打印件磨粒流抛光案例介绍
一、项目背景
SLM金属3D打印(增材制造)成型的复杂内腔、随形冷却流道、异形通道零件,成型后普遍存在层纹、粉末粘附、表面微凸起、台阶效应等缺陷,传统手工打磨、机械研磨难以深入弯曲、变径、分支的封闭内流道,存在触达困难、一致性差、易损伤薄壁结构、批量效率低等痛点,无法满足流体件、航空医疗精密件的表面光洁度、流体性能及疲劳寿命要求。
磨粒流抛光(AFM)依靠柔性磨料介质,可自适应进入复杂异形内腔,在保障零件主体尺寸精度前提下,去除打印层纹与微毛刺,是3D打印复杂内腔件优选的后处理工艺。
二、典型案例1:3D打印随形冷却流道/液压构件(科仰实业可直接用于标书)
1. 零件概况
- 成型工艺:SLM金属3D打印
- 材质:316L不锈钢 / AlSi10Mg铝合金
- 结构特点:内置多段S弯、变径、分支随形内流道,流道狭窄、空间结构复杂,传统工具无法进入内腔打磨
- 抛光前状态:原始表面粗糙,存在打印层纹、未熔粉末粘附,流道阻力大,易积垢,疲劳强度不足
2. 工艺方案
1. 定制仿形工装夹具,精准引流,保护薄壁与关键外形,防止局部过抛
2. 选用适配的柔性磨料,双向磨粒流循环研磨
3. 优化压力、加工时间、磨料粒径等工艺参数,控制材料去除量,保证宏观尺寸基本不变形
3. 加工成果
- 表面粗糙度大幅降低,内腔层纹、粉末粘附基本清除
- 流道流体阻力下降,流量提升,改善换热/流体输送性能
- 零件整体结构、关键尺寸精度得到保留,无薄壁损伤
- 可实现批量稳定加工,抛光一致性远优于手工后处理
三、典型案例2:航空航天3D打印燃油喷嘴/冷却通道(高端案例,增强标书说服力)
1. 零件概况
- 材质:高温合金(GH4169)
- 结构:微细异形冷却内流道,长径比大,精度要求严苛,对表面质量、抗疲劳性能要求极高
- 痛点:原始打印内腔粗糙,易产生应力集中,影响使用寿命与燃烧稳定性
2. 工艺实施
定制专用密封引流工装,控制磨料流动轨迹,规避小截面处过抛、大截面欠抛;正交试验优化整套工艺参数,精准控制微切削量
3. 项目效果
- 内腔粗糙度显著改善,消除层间微裂纹隐患
- 提升流体均匀性,减少积碳,延长零件疲劳使用寿命
- 批量加工,质量可追溯,满足航空配套的质量体系管控要求
四、典型案例3:医疗器械3D打印钛合金植入件
1. 零件概况
- 材质:TC4钛合金
- 结构:复杂曲面+导流通道,对表面均匀性、生物相容性要求高,不能产生表面应力损伤
2. 工艺要点
仿形工装+双向磨粒流,控制切削均匀性,避免局部抛光不均,满足医疗产品表面质量规范
3. 成果
配合曲面光洁度达标,减少组织摩擦风险,满足医疗器械后处理验收标准
五、磨粒流抛光核心优势(写在案例末尾)
1. ✅ 适配复杂内腔:S弯、螺旋、变径、分支等传统抛光无法触及的3D打印异形流道
2. ✅ 柔性加工:仅微观去除凸起,保护薄壁,宏观尺寸变化极小
3. ✅ 批量一致性好:适合产业化批量后处理,效率远高于手工
4. ✅ 提升产品性能:改善流体特性、抗疲劳、耐腐蚀性能,满足高端装备、航空、医疗要求
六、应用总结
磨粒流抛光完美解决3D打印复杂内腔件后处理卡脖子难题,广泛应用于航空航天、液压装备、热管理、医疗器械等领域,可根据客户不同材质、结构的3D打印件,定制整套抛光工艺与工装,提供试样、小试、批量生产全流程技术服务。


